Шпонки призматические ГОСТ 23360-78
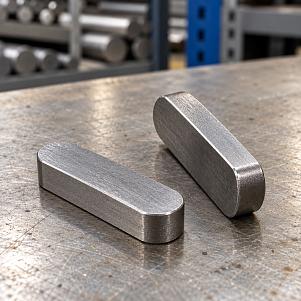
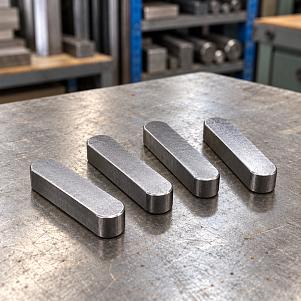
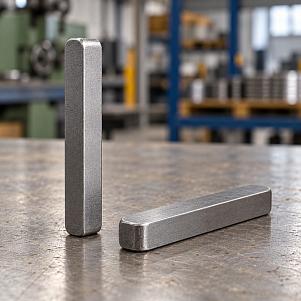
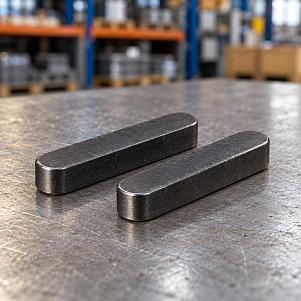
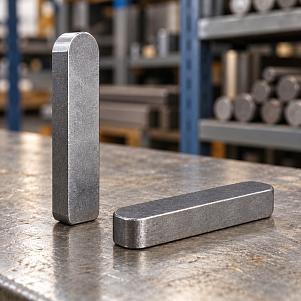
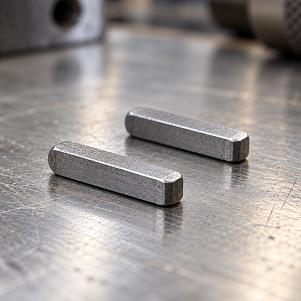

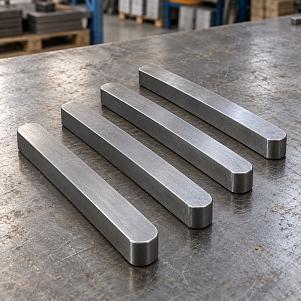
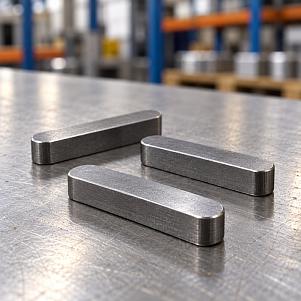
Призматические шпонки ГОСТ 23360-78 применяются в разъемных соединениях валов со ступицами, шкивами, зубчатыми колесами, муфтами и другими вращающимися деталями. При подборе учитывают ширину и высоту сечения, длину, диаметр вала, исполнение торцов, размеры шпоночных пазов, посадку и материал детали. Правильно выбранная шпонка обеспечивает передачу крутящего момента без относительного проворачивания сопрягаемых элементов.
Призматические шпонки для соединения вала и ступицы
Шпоночное соединение формируется тремя элементами: валом, ступицей и установленной между ними шпонкой. На валу и во втулке выполняют продольные пазы, в которые входит прямоугольная металлическая деталь. При вращении крутящий момент передается через боковые поверхности шпонки и пазов. ГОСТ 23360-78 устанавливает размеры призматических шпонок, параметры соответствующих пазов и предельные отклонения.
Стандарт действует и применяется для унификации взаимозаменяемых шпоночных соединений. На странице МеталлЭнергоХолдинг представлены изделия различных сечений и длин, в том числе позиции, обозначенные по ГОСТ 23360-78 и DIN 6885. Размер выбирают по диаметру вала и требуемой длине рабочей части.
Назначение шпоночного соединения
Призматическая шпонка препятствует относительному вращению вала и установленной на нем детали. Она работает прежде всего на смятие боковых поверхностей и на срез, поэтому геометрия сечения и длина должны соответствовать передаваемому моменту и размерам узла.
- соединяет вал со ступицей без сварки и неразъемного крепления;
- передает крутящий момент от ведущей детали к ведомой;
- обеспечивает взаимное угловое положение деталей;
- допускает разборку узла при ремонте или обслуживании;
- позволяет использовать стандартные размеры пазов и сечений;
- применяется в редукторах, приводах, муфтах, шкивах и зубчатых передачах;
- подбирается совместно с диаметром вала и конструкцией ступицы.
Основные параметры для подбора
В обозначении призматической шпонки последовательно задают ширину, высоту и длину. Эти размеры связаны между собой и с диаметром вала. Для правильного выбора необходимо одновременно проверить геометрию пазов и допустимую длину шпонки.
| Параметр | Что характеризует | На что влияет | Что учитывать |
|---|---|---|---|
| Ширина b | Поперечный размер шпонки | Размер паза и площадь бокового контакта | Диаметр вала и стандартное сечение |
| Высота h | Вертикальный размер сечения | Глубину пазов в валу и ступице | Исполнение соединения |
| Длина l | Рабочую протяженность детали | Площадь контакта и передаваемое усилие | Длину ступицы и расчет момента |
| Диаметр вала | Размер сопрягаемой детали | Выбор стандартного сечения | Таблицы ГОСТ 23360-78 |
| Исполнение | Форму торцов | Способ размещения в пазу | Конструкцию узла |
| Посадка | Характер сопряжения по ширине | Сборку и взаимозаменяемость | Назначение соединения |
Ширина и высота сечения
ГОСТ 23360-78 устанавливает ряд стандартных сечений. Для малых диаметров применяются небольшие шпонки, у которых ширина и высота могут быть равны. По мере увеличения диаметра вала ширина растет быстрее высоты, поскольку необходимо увеличить площадь бокового контакта и сохранить приемлемую глубину паза.
Например, стандарт включает сечения 2х2, 3х3, 4х4, 5х5, 6х6, 8х7, 10х8, 12х8, 14х9 и более крупные. Конкретный размер выбирают по таблице для соответствующего диапазона диаметров вала.
Длина призматической шпонки
Длина выбирается из нормированного ряда. Она должна быть достаточной для передачи расчетного момента, но при этом помещаться в ступице и не создавать ненужных концентраций напряжений у торцов паза. Стандарт предусматривает длины от нескольких миллиметров для малых сечений до сотен миллиметров для крупных соединений.
Увеличивать длину произвольно не следует. Рабочая часть должна соответствовать фактической длине ступицы и расчетной схеме контакта. Если стандартной длины недостаточно для передачи момента, необходимо пересматривать сечение, число шпонок или конструкцию соединения.
Связь размера шпонки с диаметром вала
Сечение выбирают по диапазону диаметров вала. Это позволяет унифицировать пазы и обеспечить достаточную прочность как самой шпонки, так и материала вала и ступицы. Слишком большая шпонка требует глубокого паза и сильнее ослабляет вал, слишком малая может не обеспечить необходимую площадь контакта.
| Диаметр вала | Типовое сечение шпонки | Характеристика | Что проверить |
|---|---|---|---|
| Небольшой | 2х2, 3х3, 4х4 | Компактное сечение | Минимальную толщину ступицы |
| Малый и средний | 5х5, 6х6, 7х7 | Сечение с близкими шириной и высотой | Глубину обоих пазов |
| Средний | 8х7, 10х8, 12х8 | Ширина становится больше высоты | Расчет на смятие |
| Увеличенный | 14х9, 16х10, 18х11 | Более широкая рабочая грань | Длину ступицы |
| Крупный | 20х12 и более | Сечение для тяжелых узлов | Прочность вала и втулки |
Шпоночный паз на валу
На валу выполняют продольный паз установленной ширины и глубины. Геометрия паза должна соответствовать выбранной шпонке и допускам стандарта. Боковые поверхности участвуют в передаче усилия, поэтому отклонение ширины, перекос или повреждение кромок могут нарушить распределение нагрузки.
Глубина паза влияет на положение шпонки относительно поверхности вала. Если паз выполнен глубже расчетного, уменьшается контакт со ступицей; если мельче — ступица может не сесть в требуемое положение или возникнет контакт по верхней грани.
Паз во втулке или ступице
Внутренний паз ступицы выполняют с учетом высоты выступающей части шпонки. После сборки между верхней гранью шпонки и дном паза ступицы предусматривается необходимый конструктивный зазор, а основная передача момента идет через боковые поверхности.
Качество обработки паза важно не меньше, чем точность самой шпонки. Заусенцы, перекос и локальные повреждения могут затруднить сборку и создать неравномерный контакт.
Допуски и посадки
ГОСТ 23360-78 нормирует предельные отклонения размеров шпонок и пазов. Для ширины шпонки применяется установленное поле допуска, а посадка по боковым поверхностям выбирается с учетом характера соединения. Это обеспечивает взаимозаменяемость стандартных деталей и предсказуемую сборку.
В практике различают более свободные и более плотные варианты сопряжения. Выбор зависит от разборности узла, реверсивных нагрузок и допустимого углового люфта.
Исполнения по форме торцов
Призматические шпонки выпускаются в нескольких исполнениях, отличающихся формой концов. На странице категории представлены изделия, обозначенные как исполнения А и В по DIN 6885, а ГОСТ 23360-78 также предусматривает различные варианты торцов.
| Исполнение | Форма концов | Особенность монтажа | Когда учитывать |
|---|---|---|---|
| С закругленными торцами | Оба конца округлены | Удобно для фрезерованного закрытого паза | При ограниченной длине паза |
| С прямыми торцами | Оба конца прямые | Подходит для открытого или протяженного паза | При простой продольной установке |
| Комбинированное | Один конец округлый, второй прямой | Учитывает особенности выхода паза | При специальной геометрии ступицы |
| По DIN | Форма зависит от типа A, B или другого исполнения | Требует сверки с чертежом | При импортном оборудовании |
| Проектное | По документации узла | Не должно нарушать стандартное сечение | При ремонте нестандартных механизмов |
Материал шпонок
На странице МеталлЭнергоХолдинг указаны углеродистые стали различных марок, а также шпоночный материал из калиброванной стали. Для конкретной партии марку материала следует проверять по сертификату или сопроводительной документации.
Механические свойства материала должны быть достаточными для работы на срез и смятие. При этом слишком высокая твердость не всегда является преимуществом: свойства шпонки необходимо согласовывать с материалом вала, ступицы и характером нагрузки.
Передача крутящего момента
При работе соединения момент от вала передается ступице через боковую поверхность шпонки. Нагрузка распределяется по длине и высоте рабочего контакта. Для проверки соединения обычно оценивают напряжения смятия и среза, а также прочность ослабленного пазом участка вала.
Если момент велик, одной только замены материала на более прочный может быть недостаточно. Необходимо пересчитать сечение, длину, диаметр вала и геометрию ступицы.
Работа при реверсивных нагрузках
В механизмах с частой сменой направления вращения зазоры в шпоночном соединении становятся особенно заметными. Повторные удары по боковым граням могут ускорять износ пазов и вызывать наклеп поверхности.
Для таких узлов важны правильная посадка, точность пазов и отсутствие чрезмерного люфта. При ремонте недостаточно установить новую шпонку, если сами пазы уже имеют значительный износ.
Монтаж в узел
Перед сборкой шпонку и пазы очищают от стружки и заусенцев. Деталь должна входить без перекоса и соответствовать пазу по ширине и высоте. Призматическая шпонка предназначена прежде всего для передачи момента, поэтому осевую фиксацию детали предусматривают отдельно.
Разборка и замена
При ремонте шпонку извлекают без повреждения кромок паза. Деталь с задирами, пластической деформацией или разрушением заменяют, одновременно проверяя состояние вала и ступицы. Сильно изношенный паз требует отдельного ремонта.
Типичные ошибки при подборе
Надежность соединения может снижаться даже при использовании стандартной шпонки, если неправильно выбраны размеры или подготовлены пазы.
- выбор сечения без учета диаметра вала;
- применение слишком короткой шпонки для расчетного момента;
- установка детали другой ширины в существующий паз;
- чрезмерное углубление паза на валу или во втулке;
- игнорирование требуемой посадки по боковым поверхностям;
- использование поврежденной или деформированной шпонки;
- замена стандартизированного размера самодельной деталью без проверки геометрии.
Применение в приводных механизмах
Призматические шпонки используют в электродвигателях, редукторах, насосах, вентиляторах, станках и других машинах, где необходимо передавать вращающий момент между валом и установленной на нем деталью. Они подходят для соединения со шкивами, звездочками, зубчатыми колесами и муфтами.
Конкретная область применения определяется не только формой шпонки, но и расчетом узла. Для высоконагруженных, ударных или особо точных соединений могут использоваться другие типы соединений, если это предусмотрено конструкцией машины.
Шпоночный материал
Помимо готовых деталей на странице упомянут шпоночный материал — калиброванные полосы стандартного сечения, из которых можно изготавливать шпонки нужной длины. Такой вариант удобен для ремонтных участков и производства, где регулярно требуются детали одного сечения, но разной длины.
При изготовлении из заготовки выдерживают длину, форму торцов, фаски и требования к поверхности.
Контроль перед установкой
Перед монтажом проверяют размеры шпонки и состояние сопрягаемых пазов. Для ответственных узлов полезно сверить обозначение с чертежом и фактическим диаметром вала.
Особое внимание уделяют боковым рабочим граням: на них не должно быть забоин и сильных следов коррозии. Также проверяют торцы, фаски и отсутствие изгиба по длине.
Что учитывать при заказе
Для корректного подбора призматической шпонки желательно заранее иметь данные по валу и ступице. Это позволяет выбрать стандартное сечение и исключить несовпадение с существующими пазами.
При заказе указывают ширину, высоту и длину, исполнение, стандарт, требуемый материал и количество. Если деталь подбирается на замену, желательно дополнительно сообщить диаметр вала и фактические размеры пазов.
Стандартные шпонки для валов и ступиц
Призматические шпонки по ГОСТ 23360-78 выбирают по диаметру вала, сечению, длине, исполнению торцов и характеру посадки. Надежность соединения зависит не только от самой детали, но и от точности пазов в валу и ступице, правильной длины рабочей зоны и соответствия материала расчетной нагрузке.
Чтобы уточнить цену и заказать призматические шпонки ГОСТ 23360-78 в Гомеле, позвоните по телефону +375 (25) 970-17-95 или отправьте заявку на почту gomel@metatorg.ru. Для подбора укажите ширину, высоту и длину шпонки, диаметр вала, исполнение, материал и необходимое количество.
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


