ГОСТ 23118-2019 Общие технические условия на стальные строительные конструкции
ГОСТ определяет требования к изготовлению, материалам, соединениям, геометрической точности, антикоррозионной защите, приемке и поставке стальных строительных конструкций. Документ устанавливает единые правила контроля продукции и подтверждения ее соответствия рабочей документации.
Стандарт введен в действие в Российской Федерации с 1 января 2021 года. При его применении учитывают изменение № 1, действующее с 1 февраля 2024 года, и опубликованные поправки 2022 и 2024 годов. Изменение № 1, в частности, актуализировало нормативные ссылки, включая замену ГОСТ 9.302 на ГОСТ 9.916 в части контроля металлических и неметаллических неорганических покрытий.
Технические условия на строительные конструкции
Согласно разделу 1 ГОСТ 23118-2019 документ распространяется на строительные конструкции из стали классов прочности С235 и выше. Они предназначены для зданий и сооружений различного назначения, эксплуатируемых при температуре от −60 до +100 °C, в том числе в районах с сейсмичностью до 9 баллов включительно.
Область применения охватывает отдельные несущие элементы, сборочные единицы, пространственные системы и отправочные марки, изготавливаемые для последующего монтажа. Помимо общих положений ГОСТ учитывают рабочую документацию, технические условия для конкретного вида продукции и дополнительные проектные ограничения.
Основные виды металлоконструкций:
- стальные колонны;
- балки и ригели;
- строительные фермы;
- связи и распорки;
- рамные конструкции;
- элементы металлических каркасов;
- лестницы и площадки;
- пространственные несущие системы;
- другие строительные металлоконструкции, предусмотренные рабочей документацией.
Какие конструкции не относятся к ГОСТ 23118-2019
Область применения документа ограничена строительными металлоконструкциями, указанными в разделе 4. Для специализированного оборудования и отдельных инженерных сооружений используют соответствующие нормативные документы.
Основные исключения из области применения:
- резервуары и газгольдеры;
- магистральные трубопроводы;
- технологические трубопроводы;
- конструкции технологического оборудования;
- стальные конструкции доменных печей и воздухонагревателей;
- железнодорожные мосты;
- автомобильные мосты;
- гидротехнические сооружения;
- конструкции лифтов;
- конструкции подъемно-транспортного оборудования;
- надшахтные копры;
- излучающие конструкции антенных сооружений.
Раздел 4 ГОСТ 23118-2019 устанавливает классификацию стальных строительных конструкций. Она учитывает конструктивную форму, особенности работы элементов и другие признаки. При изготовлении конкретных изделий дополнительно принимают во внимание их функциональное назначение и расчетную схему.
Основные типы металлоконструкций
| Тип конструкции | Примеры и особенности |
|---|---|
| Стержневые сплошностенчатые | Балки, колонны и ригели со сплошным поперечным сечением |
| Стержневые сквозные | Фермы, решетчатые стойки и системы из отдельных стержней |
| Листовые | Элементы, изготовленные преимущественно из листового проката |
| Легкие стальные тонкостенные (ЛСТК) | Системы из тонкостенных профилей, включая холодногнутые элементы |
| Висячие | Системы с растянутыми несущими элементами |
| Преднапряженные | Системы с предварительно созданным напряженным состоянием |
Технические условия изготовления приведены в разделе 5 ГОСТ 23118-2019. Производство ведут по утвержденной рабочей и технологической документации. Изготовитель обеспечивает соответствие материалов, геометрических параметров, соединений и защитных покрытий установленным характеристикам.
Готовые отправочные элементы должны обеспечивать проектную собираемость. Несогласованная подрезка, сверление дополнительных отверстий или изменение монтажных узлов на строительной площадке недопустимы.
Что контролируют в процессе изготовления:
- соответствие класса прочности стали проекту;
- геометрические размеры деталей и сборочных единиц;
- расположение и диаметр отверстий;
- точность сборки элементов;
- параметры сварных соединений;
- болтовые соединения и комплектующие изделия;
- состояние металлической поверхности;
- характеристики защитного покрытия;
- маркировку отправочных элементов;
- комплектность готовой продукции.
Рабочая документация КМ и КМД
Изготовление строительных металлоконструкций выполняют по рабочим чертежам, содержащим расчетные и конструктивные решения. Документация марки КМ определяет основные параметры каркаса: геометрию, класс прочности стали, типы соединений и условия эксплуатации.
На основании чертежей КМ разрабатывают деталировочные чертежи КМД. В них уточняют размеры заготовок, расположение отверстий, параметры сварных швов, отправочные марки и технологические особенности изготовления.
Изменения, влияющие на расчетную схему, материалы или несущую способность элементов, согласовывают в установленном порядке. Несоответствия между КМ и КМД необходимо устранить до выполнения соответствующих производственных операций.
Какие данные требуются для производства
| Параметр | Что определяется |
|---|---|
| Геометрия | Форма, размеры и допускаемые отклонения элементов |
| Материал | Класс прочности стали, марка стали при необходимости и характеристики проката |
| Сварка | Типы швов, катет углового шва, требования к качеству и методы контроля |
| Болтовые соединения | Класс прочности крепежа, диаметр болтов и расположение отверстий |
| Защита от коррозии | Система покрытия, толщина и требования к подготовке поверхности |
| Контроль | Контролируемые параметры, методы и объем проверки |
| Монтаж | Положение отправочных элементов и способы соединения |
Сталь и металлопрокат для строительных конструкций
Материалы выбирают на стадии проектирования с учетом расчетных нагрузок, климатических воздействий и назначения сооружения. В соответствии с разделом 5.3 ГОСТ 23118-2019 применяют прокат, характеристики которого отвечают рабочей документации и нормативным документам на металлопродукцию.
Класс прочности стали характеризует установленный комплекс механических свойств проката. Марка стали обозначает материал определенного состава и характеристик. Эти понятия не являются взаимозаменяемыми. В документации указывают необходимые показатели в соответствии с используемой системой обозначений.
Замена предусмотренного материала возможна только после необходимого согласования. При этом должны сохраняться расчетные характеристики и выполняться дополнительные условия, установленные проектом.
Что проверяют при приемке металла:
- наличие документа о качестве металлопроката;
- класс прочности и обозначение материала;
- толщину, сортамент и геометрические размеры;
- состояние поверхности;
- отсутствие недопустимых дефектов;
- соответствие рабочей документации;
- возможность идентификации материала при изготовлении.
Входной контроль материалов и комплектующих изделий выполняют согласно пункту 6.2.1 ГОСТ 23118-2019 с учетом ГОСТ 24297. Его результаты регистрируют в предусмотренной производственной документации.
Геометрическая точность влияет на собираемость металлического каркаса. Отклонения размеров могут вызвать несовпадение монтажных отверстий, смещение узлов и затруднения при установке элементов.
Порядок назначения допусков приведен в разделе 5.7. Предельные отклонения сборочных единиц и других геометрических параметров устанавливаются с учетом приложения Б ГОСТ 23118-2019. В частности, в таблицах Б.1–Б.4 приведены показатели для различных видов геометрических отклонений.
Какие геометрические параметры контролируют
| Параметр | Возможные последствия отклонений |
|---|---|
| Длина элемента | Смещение монтажных узлов |
| Прямолинейность | Искривление балки или колонны |
| Плоскостность | Нарушение сопряжения деталей |
| Положение отверстий | Несовпадение болтовых соединений |
| Расположение фланцев | Затруднение сборки монтажного узла |
| Взаимное положение деталей | Нарушение проектной геометрии каркаса |
Перед сваркой детали устанавливают и закрепляют в проектном положении. Проверяют подготовку кромок, зазоры и взаимное расположение элементов. Технология сборки должна ограничивать деформации при последующих сварочных операциях.
Для геометрических измерений применяют предусмотренные методики и средства контроля. Раздел 7 ГОСТ 23118-2019 содержит ссылки на ГОСТ 23616, ГОСТ 26433.1 и ГОСТ 26433.2.
Сварные металлоконструкции по ГОСТ 23118-2019
Сварные соединения выполняют по рабочей и технологической документации с соблюдением положений раздела 5.5 ГОСТ 23118-2019. При изготовлении контролируют подготовку деталей, сварочные материалы, технологические режимы и геометрию швов.
Для угловых швов одним из основных параметров служит катет. Его значение должно соответствовать чертежам с учетом допускаемых отклонений. Для стыковых соединений проверяют предусмотренные параметры разделки кромок, форму и размеры сварного шва.
Основные требования к сварным соединениям:
- соответствие типа шва рабочей документации;
- соблюдение расчетных размеров соединения;
- соответствие катета углового шва проектным значениям;
- применение предусмотренных сварочных материалов;
- соблюдение технологических режимов сварки;
- соответствие установленному уровню качества сварного соединения;
- проведение визуального и измерительного контроля в объеме 100%;
- выполнение ультразвукового или радиографического контроля в нормативных объемах;
- исправление недопустимых дефектов по разработанной технологии;
- повторный контроль исправленных участков.
Пункт 6.4.1 и таблица 4 ГОСТ 23118-2019 определяют методы и объемы операционного контроля. Визуальный и измерительный контроль выполняют для всех типов сварных швов в объеме 100%. Результаты проверки швов типов 1–5 по таблице 1 оформляют протоколом.
Ультразвуковой или радиографический контроль предусмотрен для швов типов 1 и 2 в объеме 100%, типа 3 — 10%, типа 4 — 5%, типов 5 и 8 — 1%. Эти проценты относятся к соответствующим типам швов по таблице 1, а не к произвольным категориям металлоконструкций.
Пункт 6.4.3 предусматривает увеличение объема неразрушающего контроля при систематическом выявлении недопустимых дефектов. При уровне брака более 10% объем проверки удваивают. Если несоответствия обнаруживаются и далее, проводят 100%-ный контроль соединений соответствующего типа.
Методы проверки сварных соединений
| Метод | Назначение |
|---|---|
| Визуальный контроль | Обнаружение видимых поверхностных дефектов и оценка внешнего состояния шва |
| Измерительный контроль | Проверка геометрии шва, включая катет углового шва и другие установленные размеры |
| Ультразвуковой контроль | Выявление внутренних несплошностей сварного соединения ультразвуковым методом |
| Радиографический контроль | Выявление внутренних несплошностей и дефектов сварного соединения радиографическим методом |
| Механические испытания | Определение механических характеристик контрольных образцов в предусмотренных случаях |
Неразрушающий контроль проводят аттестованные специалисты. Результаты оформляют в установленном порядке. Согласно пункту 6.4.2 заключение по результатам контроля подписывает специалист не ниже II уровня квалификации.
Болтовые соединения применяют для сопряжения деталей и отправочных элементов на производстве и строительной площадке. Раздел 5.6 ГОСТ 23118-2019 определяет требования к изготовлению и сборке, включая точность отверстий и собираемость узлов.
Что важно для болтового соединения:
- соответствие диаметра отверстий рабочей документации;
- соблюдение расстояний между отверстиями и до кромок;
- совпадение отверстий соединяемых деталей;
- применение болтов установленного класса прочности;
- соответствие гаек и шайб нормативным документам;
- надлежащее состояние контактных поверхностей;
- контроль натяжения высокопрочных болтов в предусмотренных случаях;
- проверка собираемости монтажного соединения.
Монтажные болтовые соединения проверяют калибрами в соответствии с рабочей документацией, как предусмотрено пунктом 7.10. Требования к крепежу и технологическим операциям нельзя заменять общими рекомендациями о надежности узлов.
Сварные и болтовые узлы: основные различия
Способ соединения определяют на стадии проектирования с учетом характера действующих усилий, особенностей производства и условий монтажа. Сварные соединения позволяют создавать неразъемные узлы, а болтовые обеспечивают сборку отдельных отправочных элементов без выполнения сварки непосредственно на объекте.
Оба способа применяют при заводском изготовлении и строительном монтаже. Их выбор зависит от расчетной схемы и принятой технологии выполнения работ.
Сравнение способов соединения
| Характеристика | Сварное соединение | Болтовое соединение |
|---|---|---|
| Тип | Неразъемное | Разъемное |
| Частое применение | Изготовление заводских сборочных единиц | Сопряжение отправочных элементов при монтаже |
| Основной контроль | Геометрия шва, несплошности и соответствие уровню качества | Параметры отверстий, крепежа, сборки и затяжки |
| Особенность | Необходимо соблюдение технологии сварки | Необходимо точное взаимное положение деталей |
| Возможность демонтажа | Обычно требует разрушения соединения | Возможна разборка при соответствующем конструктивном решении |
Антикоррозионная защита металлоконструкций
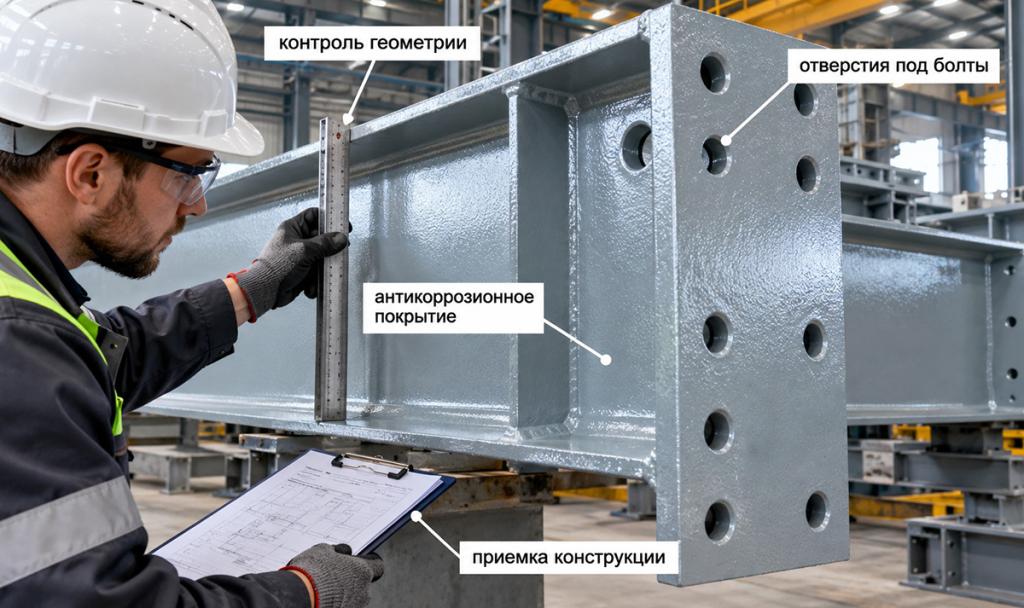
Система антикоррозионной защиты выбирается с учетом условий эксплуатации, агрессивности окружающей среды и требований рабочей документации. Для стальных элементов используют металлические, лакокрасочные и комбинированные покрытия.
Применяемые материалы, толщина защитных слоев и технология нанесения должны соответствовать проектным решениям. При оценке покрытия проверяют состояние поверхности, сплошность, толщину, внешний вид и адгезию в предусмотренных случаях.
Варианты защиты стальных конструкций
| Способ | Что контролируется |
|---|---|
| Горячее цинкование | Толщина, сплошность и внешний вид цинкового покрытия |
| Грунтование | Тип материала, равномерность нанесения и толщина слоя |
| Окрашивание | Количество слоев, общая толщина и состояние покрытия |
| Комбинированная система | Совместимость материалов, характеристики отдельных слоев и общая толщина |
Раздел 7 ГОСТ 23118-2019 определяет методы проверки защитных покрытий. Контроль металлических и неметаллических неорганических покрытий следует выполнять с учетом ГОСТ 9.916, указанного в изменении № 1. Для лакокрасочных систем применяют соответствующие нормативные методы, включая ГОСТ 9.032, ГОСТ 31993 и ГОСТ 15140.
При определении толщины покрытия согласно пункту 7.8 результат принимают как среднее значение пяти измерений на контролируемом участке. Для проверки адгезии лакокрасочного слоя предусмотрен метод решетчатых надрезов.
Подготовка поверхности перед нанесением покрытия
Подготовка металлической поверхности является технологической операцией, предшествующей нанесению защитной системы. Она не относится к самостоятельным видам антикоррозионного покрытия.
Перед окрашиванием или грунтованием удаляют загрязнения, ржавчину, окалину, масла и другие вещества, способные снизить сцепление защитного слоя с основанием. Степень очистки определяют с учетом выбранного покрытия и рабочей документации.
Согласно пункту 7.6 ГОСТ 23118-2019 качество очистки и обезжиривания контролируют по ГОСТ 9.402. Результаты проверки учитывают до выполнения последующих операций.
Комплектность поставки металлоконструкций
Комплектность поставки устанавливают на основании проекта, рабочей документации и договора с заказчиком. Пункты 5.8.1–5.8.3 ГОСТ 23118-2019 предусматривают комплектную передачу продукции и определяют состав сопровождающих документов.
В соответствии с пунктом 5.8.2 комплект должен включать сами конструкции, крепежные изделия, рабочую документацию для монтажа и эксплуатации, документ о качестве конструкций (паспорт), а также сертификат качества крепежных изделий.
Перечень конкретных отправочных марок зависит от проектного решения. Документация о качестве относится к обязательной части комплекта поставки, а не к дополнительным материалам по усмотрению производителя.
В комплект поставки могут входить
- колонны;
- балки;
- фермы;
- связи;
- элементы монтажных узлов;
- крепежные изделия;
- дополнительные соединительные детали;
- рабочая документация, необходимая для монтажа и эксплуатации;
- документ о качестве металлоконструкций (паспорт);
- сертификаты качества крепежных изделий.
Порядок и объем поставки согласовывают с заказчиком и фиксируют в договоре. При необходимости предусматривают дополнительные материалы, запасные изделия и технологические приспособления.
Раздел 10 ГОСТ 23118-2019 регламентирует оформление документа о качестве. Согласно пункту 10.1 его составляют на каждое возводимое здание, сооружение или партию конструкций. Форма документа приведена в приложении В.
В паспорте указывают сведения об изготовителе, заказе, объекте, отправочных элементах, использованных материалах и подтверждении соответствия продукции нормативной и рабочей документации. Состав сведений и оформление принимают по приложению В.
Документ о качестве оформляют на основании результатов приемки. Он подтверждает соответствие изготовленной продукции установленным характеристикам и сопровождает ее при передаче потребителю.
Упаковка и транспортировка стальных конструкций
Упаковка и пакетирование выполняются с учетом требований раздела 5.10 ГОСТ 23118-2019. Способы крепления и размещения изделий должны исключать повреждения при погрузке, перевозке и выгрузке.
Раздел 8 определяет общие правила транспортирования и хранения. Согласно пункту 8.2 запрещается выгружать металлоконструкции сбрасыванием или перемещать их волоком. При всех операциях необходимо обеспечивать сохранность защитного покрытия.
Что важно при подготовке к перевозке
- надежно закрепить отправочные элементы;
- обеспечить безопасную строповку;
- защитить выступающие детали;
- исключить остаточные деформации длинномерных изделий;
- предотвратить повреждение защитного покрытия;
- упаковать крепежные изделия и мелкие детали;
- обеспечить сохранность маркировки.
Для защиты покрытия в местах контакта элементов между собой и со средствами пакетирования предусматривают соответствующие прокладки. Требование приведено в пункте 5.10.13 ГОСТ 23118-2019.
Хранение металлоконструкций на строительной площадке
Условия складирования должны исключать деформацию элементов и повреждение защитных покрытий. Согласно пунктам 8.8–8.9 ГОСТ 23118-2019 изделия хранят на специально оборудованных площадках или складах, сортируя по заказам, сборочным единицам и маркам.
При хранении обеспечивают устойчивое положение продукции, исключают контакт с грунтом и скопление атмосферной влаги. Для разных типов металлоконструкций предусматривают соответствующие схемы размещения.
Контрольная сборка металлического каркаса
Контрольная сборка предназначена для проверки геометрической совместимости отправочных элементов. Она позволяет выявить несовпадение отверстий, ошибки расположения соединительных деталей и отклонения пространственной геометрии до отправки продукции заказчику.
Пункты 5.6.10–5.6.11 ГОСТ 23118-2019 устанавливают требования к контрольной и общей сборке. Проверка собираемости проводится предусмотренными способами, включая использование шаблонов и точных трехмерных измерений.
Необходимость выполнения контрольной сборки определяется положениями нормативной и рабочей документации. Ее нельзя рассматривать исключительно как добровольное мероприятие изготовителя.
Когда контрольная сборка особенно полезна:
- при изготовлении сложных пространственных систем;
- при большом количестве сопрягаемых деталей;
- для ответственных монтажных узлов;
- при повышенных требованиях к геометрической точности;
- если исправление ошибок на строительной площадке затруднено.
Геометрические параметры при контрольной и общей сборке проверяют в соответствии с пунктом 7.10 ГОСТ 23118-2019 и ГОСТ 26433.2. Результаты проверки оформляют в порядке, предусмотренном производственной документацией.
Монтаж стальных конструкций
Монтаж выполняют по рабочей документации, проекту организации строительства и проекту производства монтажных работ. Соответствующие положения приведены в разделе 11 ГОСТ 23118-2019.
В Российской Федерации при выполнении монтажных операций также учитывают применимые требования СП 70.13330 и других действующих нормативных документов.
Колонны, балки и фермы металлокаркаса
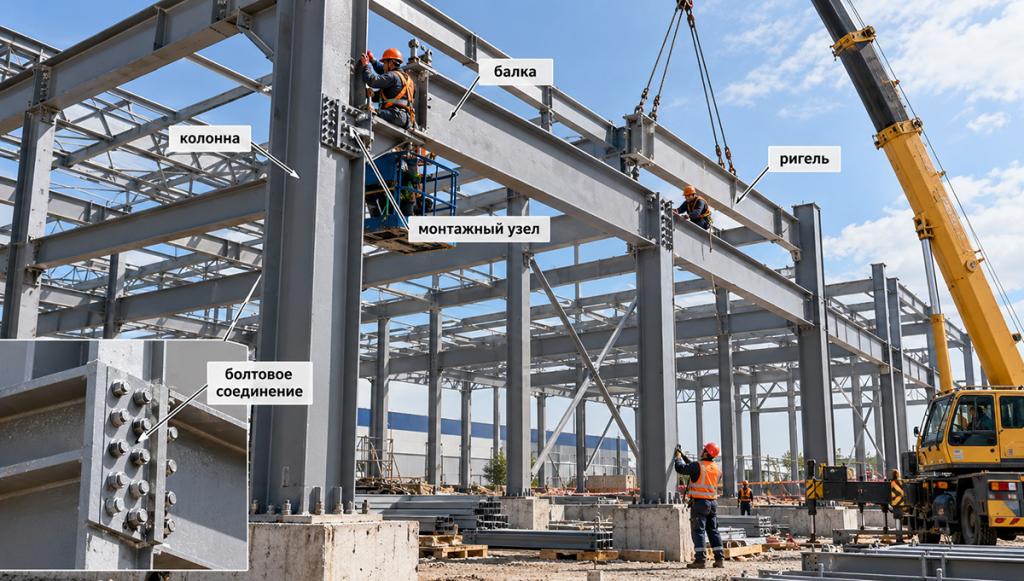
Несущие элементы металлического каркаса воспринимают и передают расчетные нагрузки. Для них особенно важны соответствие класса прочности стали, геометрическая точность и правильное выполнение соединительных узлов.
Контроль проводят с учетом назначения элемента и особенностей его работы в расчетной схеме. Допускаемые отклонения принимают по рабочей документации и приложению Б ГОСТ 23118-2019.
Основные элементы металлического каркаса
| Элемент | Основная функция |
|---|---|
| Колонна | Восприятие и передача вертикальных и других расчетных нагрузок |
| Балка | Работа преимущественно на изгиб |
| Ригель | Передача нагрузок между опорными элементами каркаса |
| Ферма | Перекрытие пролетов и распределение усилий между стержнями |
| Связь | Обеспечение пространственной устойчивости системы |
| Распорка | Фиксация взаимного положения элементов и передача расчетных усилий |
Производство металлических каркасов зданий
Производственный процесс организуют на основании утвержденных рабочих чертежей и технологической документации. Основные операции включают подготовку металлопроката, обработку заготовок, сборку, сварку и нанесение защитного покрытия.
Каждая технологическая стадия должна обеспечивать выполнение установленных параметров. Проверки выполняют до перехода к операциям, после которых контролируемые участки станут недоступны.
Основные этапы изготовления:
- Приемка и входной контроль металлопроката.
- Разметка и подготовка заготовок.
- Резка и механическая обработка.
- Выполнение отверстий.
- Сборка элементов.
- Сварка.
- Контроль сварных соединений.
- Проверка геометрии.
- Подготовка поверхности.
- Нанесение защитного покрытия.
- Маркировка.
- Комплектование и отгрузка.
При организации производства учитывают требования безопасности и охраны окружающей среды, изложенные в разделе 9 ГОСТ 23118-2019. Сварочные, погрузочно-разгрузочные и другие технологические операции проводят с соблюдением применимых правил охраны труда и пожарной безопасности.
Производственные отходы собирают и направляют на переработку либо утилизацию согласно установленным требованиям. Металлический лом отделяют от других видов отходов.
Контроль качества производства металлоконструкций
Правила приемки стальных строительных конструкций установлены разделом 6 ГОСТ 23118-2019. В соответствии с пунктом 6.1.1 вся поставляемая продукция должна быть принята службой технического контроля предприятия-изготовителя.
Приемка проводится на основании результатов входного, операционного и приемочного контроля. Для отдельных изделий предусмотрены периодические испытания и приемо-сдаточные проверки.
В соответствии с пунктом 6.1.5 контролируемые показатели и процедуры определяют с учетом таблицы 3. Результаты проверок фиксируют в журналах службы технического контроля, лабораторных документах или других установленных формах учета.
Этапы контроля качества
| Вид контроля | Что проверяют |
|---|---|
| Входной | Класс прочности стали, характеристики проката, сварочные материалы и крепеж |
| Операционный | Параметры резки, сборки, сварки, отверстий и геометрии деталей |
| Геометрический | Размеры, прямолинейность, положение элементов и соблюдение допусков |
| Контроль сварки | Геометрию швов, несплошности и соответствие установленному уровню качества |
| Контроль покрытия | Подготовку поверхности, толщину, внешний вид и адгезию покрытия |
| Приемочный | Готовые отправочные элементы, комплектность, маркировку, упаковку и документацию |
Раздел 7 определяет методы контроля. Геометрические параметры проверяют установленными измерительными средствами. Качество сварных соединений оценивают предусмотренными методами неразрушающего контроля. Для защитных покрытий применяют визуальные и инструментальные проверки.
Средства измерений должны проходить необходимые проверки в установленные сроки. Согласно пункту 7.3 оборудование и инструменты контроля регулярно проверяют на соответствие техническим показателям, а записи о поверке хранят в порядке, определенном заводской документацией.
При обнаружении недопустимых отклонений проводят установленные дополнительные проверки и принимают решение об исправлении или браковке изделия. В соответствии с пунктом 6.5.3 при неудовлетворительных результатах периодического контроля выпуск продукции прекращают до устранения причин возникновения дефектов.
Потребитель вправе проводить входной контроль поступивших металлоконструкций. Такая возможность предусмотрена пунктом 6.5.5 ГОСТ 23118-2019.
Стальные строительные конструкции по ГОСТ 23118
ГОСТ 23118-2019 устанавливает единые технические условия изготовления стальных строительных конструкций. Его положения охватывают материалы, производственные операции, сварные и болтовые соединения, геометрическую точность, защитные покрытия, комплектность и документальное подтверждение качества.
При применении документа необходимо учитывать действующую редакцию с изменением № 1 от 1 февраля 2024 года и опубликованными поправками. Для оценки качества сварных соединений используют приложение А, геометрические допуски определяют с учетом приложения Б, а документ о качестве оформляют по приложению В.
Соблюдение требований разделов 5–10 и правильная организация контроля позволяют подтвердить соответствие продукции рабочей документации. Монтаж выполняют по применимым нормативным документам, проекту организации строительства и проекту производства монтажных работ.