Изложница для алюминия на 6-8 кг
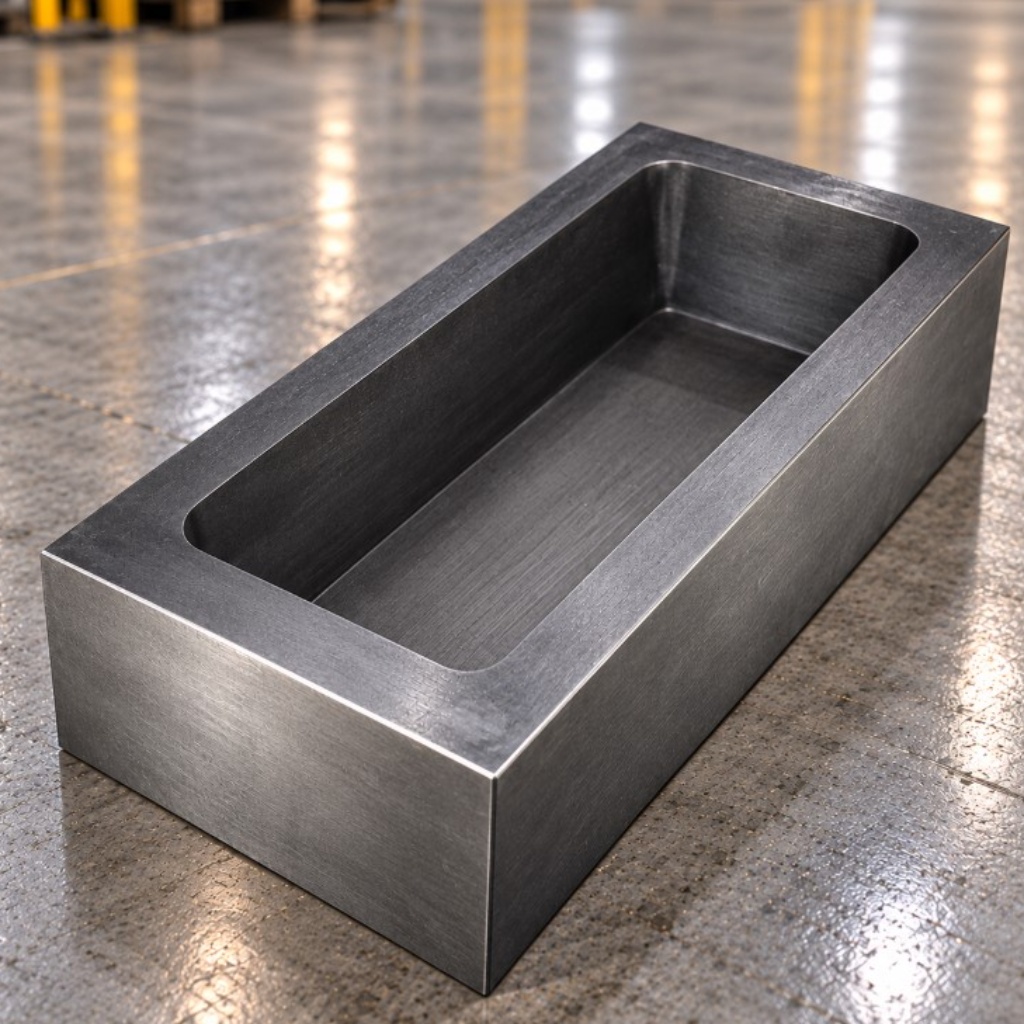
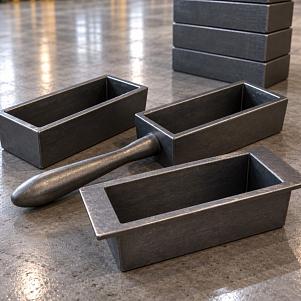
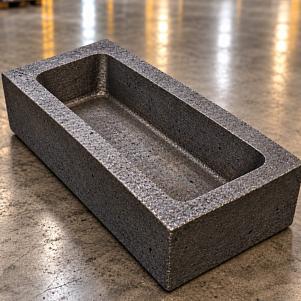
Изложница для алюминия на 6–8 кг — чугунная литейная форма для получения алюминиевых чушек заданной массы и геометрии. Изделие применяется при разливке первичного алюминия и совместимых алюминиевых сплавов на производственных участках цветной металлургии. Рабочая полость изложницы принимает расплавленный металл, который после охлаждения образует заготовку для дальнейшего хранения, транспортировки или переплавки.
Изложница для алюминиевых чушек массой 6-8 кг
Литейная форма рассчитана на получение малогабаритных алюминиевых слитков номинальной массой от 6 до 8 кг. Такая масса удобна для последующей комплектации партий металла и подачи чушек в переплавку. Массивный чугунный корпус обеспечивает устойчивость литейной полости, а предусмотренные конструкцией уклоны облегчают извлечение затвердевшей отливки.
Технические характеристики изложницы для алюминия
| Наименование | Изложница для алюминия на 6–8 кг |
| Назначение | Литьё алюминиевых чушек |
| Масса формируемой чушки | 6–8 кг |
| Материал распространённого исполнения | Серый чугун СЧ20 |
| Стандарт на материал | ГОСТ 1412-85 |
| Тип оборудования | Металлическая литейная форма |
| Рабочая среда | Расплав алюминия или совместимого сплава |
| Форма полости | По чертежу чушки |
| Количество литейных гнёзд | По исполнению |
| Габариты корпуса | По техническому чертежу |
| Толщина стенок | По конструкции |
| Масса изложницы | По спецификации |
| Точность отливки одного из распространённых исполнений | 13-0-0-13 |
| Температура плавления чистого алюминия | Около 660 °C |
| Плотность твёрдого алюминия | Около 2,70 г/см³ |
| Подготовка к заливке | Очистка, сушка и прогрев по технологии |
Размер рабочей полости зависит от формы будущей чушки и требуемой массы металла. Для алюминия с плотностью около 2,70 г/см³ расчётный объём заготовки массой 6 кг составляет приблизительно 2222 см³, а массой 8 кг — около 2963 см³. Эти показатели относятся к твёрдому металлу и используются как ориентир при подборе размеров. Реальная полость может иметь трапециевидное сечение, уклоны и скругления.
Таблица расчётных размеров по вместимости
| Масса чушки, кг | Объём твёрдого алюминия, см³ | Объём, л |
| 6,0 | 2222 | 2,22 |
| 6,5 | 2407 | 2,41 |
| 7,0 | 2593 | 2,59 |
| 7,5 | 2778 | 2,78 |
| 8,0 | 2963 | 2,96 |
Для изготовления изложницы необходимо определить длину, ширину и высоту будущего слитка. Дополнительно учитывают размеры верхней и нижней частей, поскольку чушки часто имеют трапециевидное поперечное сечение. Наружные габариты чугунного корпуса не совпадают с размерами отливки из-за толщины стенок и дна. При согласовании изделия следует использовать чертёж, а не только номинальную массу 6–8 кг.
Основные размеры для технического задания:
- Длина рабочей полости.
- Ширина по верхней кромке.
- Ширина по дну.
- Глубина литейного гнезда.
- Угол наклона стенок.
- Радиусы внутренних скруглений.
- Толщина дна изложницы.
- Толщина боковых стенок.
- Наружные габариты корпуса.
- Полная масса литейной формы.
Материал корпуса - серый чугун СЧ20
Для распространённой изложницы под алюминиевую чушку массой 6–8 кг применяется чугун СЧ20, характеристики которого установлены ГОСТ 1412-85. Материал обладает хорошими литейными свойствами и позволяет изготавливать массивные формы с рабочими полостями требуемой конфигурации. При повторных заливках корпус испытывает циклическое тепловое воздействие. Его работоспособность зависит от качества изготовления, равномерности толщины стенок и соблюдения технологического режима.
Конструкция изложницы для алюминиевых слитков
Типовая литейная форма представляет собой цельнолитой чугунный корпус с углублением для расплава. Внутренние поверхности задают геометрию чушки, а основание обеспечивает устойчивость на рабочей площадке. Конструкция может предусматривать технологические уклоны и дополнительные элементы для установки или перемещения. При использовании на механизированных линиях особенно важно соответствие наружных размеров и посадочных поверхностей оборудованию.
Основные конструктивные элементы:
- Чугунный корпус.
- Рабочая литейная полость.
- Массивное дно.
- Продольные и торцевые стенки.
- Технологические уклоны.
- Скругления внутренних углов.
- Опорная поверхность.
- Монтажные элементы при их наличии.
Форма и масса алюминиевых чушек по ГОСТ 11070-2019
ГОСТ 11070-2019 предусматривает выпуск первичного алюминия в виде чушек, в том числе малогабаритных. Стандарт устанавливает, что геометрия и масса определяются конструкцией изложниц и согласовываются между изготовителем и потребителем. Поэтому обозначение «на 6–8 кг» описывает требуемую массу отливки, но не означает наличия единого обязательного габаритного размера литейной формы.
Особенности заливки алюминия в чугунную форму
Чистый алюминий плавится при температуре около 660 °C, однако рабочая температура разливки зависит от марки сплава и условий производства. При попадании расплава в полость изложницы тепло передаётся металлическому корпусу, начинается затвердевание заготовки. На качество готовой чушки влияют температура металла, скорость заполнения, состояние литейной поверхности и режим охлаждения.
Основные технологические параметры:
- Марка алюминия или сплава.
- Масса одной заливки.
- Температура расплава.
- Температура подготовленной изложницы.
- Скорость заполнения полости.
- Состояние разделительного покрытия.
- Продолжительность затвердевания.
- Порядок извлечения чушки.
Подготовка литейной формы к эксплуатации
Перед заливкой алюминия изложницу проверяют на отсутствие трещин, деформаций и загрязнений. Рабочая полость должна быть полностью сухой, поскольку попадание влаги под расплавленный металл способно вызвать опасный выброс. При необходимости выполняют предварительный нагрев и наносят предусмотренный технологией разделительный состав. Все подготовительные операции проводятся по производственному регламенту.
Основные этапы подготовки:
- Визуальный осмотр корпуса.
- Проверка целостности литейной полости.
- Удаление остатков предыдущей заливки.
- Очистка дна и стенок.
- Полное удаление влаги.
- Предварительный нагрев при необходимости.
- Нанесение разрешённого покрытия.
- Проверка устойчивости формы.
Извлечение алюминиевой чушки после охлаждения
После завершения заливки металл затвердевает и постепенно охлаждается. Извлечение выполняют в момент, предусмотренный технологией, с использованием подходящих приспособлений. Уклоны стенок облегчают отделение чушки от корпуса. Нельзя применять случайные способы ускоренного охлаждения, способные повредить изложницу или привести к опасному разбрызгиванию остатков расплава.
Изложницы для ручной и механизированной разливки
В зависимости от организации производства формы могут использоваться на отдельных литейных постах либо входить в состав механизированной линии. Для конвейерного применения особенно важны посадочные размеры корпуса, способ крепления и совместимость с механизмом перемещения. Масса формируемой чушки 6–8 кг сама по себе не определяет пригодность изложницы для конкретного конвейера.
Сравнение вариантов применения
| Параметр | Отдельный литейный пост | Механизированная линия |
| Размещение | На устойчивом основании | В составе оборудования |
| Перемещение | Подходящими приспособлениями | Штатным механизмом |
| Требования к габаритам | По условиям участка | По посадочным размерам линии |
| Комплектация | По техническому заданию | По проекту оборудования |
Контроль качества чугунной изложницы
При приёмке проверяют соответствие материала, размеры рабочей полости и состояние литой поверхности. Не допускаются дефекты, способные нарушить безопасность процесса или геометрию получаемой чушки. Для многократного применения необходимо контролировать появление трещин, изменение формы стенок и состояние опорных поверхностей.
Основные показатели контроля:
- Марка чугуна СЧ20.
- Размеры корпуса.
- Геометрия литейной полости.
- Толщина стенок и дна.
- Масса пустой изложницы.
- Качество поверхности.
- Отсутствие недопустимых трещин.
- Отсутствие опасных литейных дефектов.
- Соответствие рабочему чертежу.
Обслуживание и хранение изложниц
После завершения литейного цикла форму охлаждают в установленном режиме, очищают и осматривают. Повторные нагревы могут вызывать термические напряжения, поэтому важно следить за состоянием внутренних углов и переходов между стенками и дном. Изложницы хранят в сухих условиях, защищая рабочие поверхности от механических повреждений и коррозии.
Подбор изложницы для алюминия массой 6–8 кг
При выборе необходимо определить марку алюминия, желаемые размеры чушки и условия технологической линии. Далее согласовывают геометрию рабочей полости, материал корпуса и способ установки. Если требуется замена существующей изложницы, рекомендуется использовать чертёж прежнего изделия либо выполнить обмер его посадочных и литейных поверхностей.
Сведения для технической заявки:
- Наименование — изложница для алюминия на 6–8 кг.
- Марка разливаемого металла.
- Номинальная масса чушки.
- Длина, ширина и высота отливки.
- Размеры рабочей полости.
- Марка чугуна.
- Габариты корпуса.
- Толщина стенок.
- Тип литейного участка.
- Способ установки или крепления.
- Количество изделий.
- Рабочий чертёж или эскиз при наличии.
Стоимость изложницы для алюминиевых чушек
Цена чугунной изложницы зависит от массы корпуса, размеров литейного гнезда, требований к точности изготовления и механической обработке. Дополнительное значение имеют конструкция посадочных элементов и количество изделий в заказе. Для расчёта стоимости необходимо согласовать размеры чушки, габариты формы, материал и условия эксплуатации. Окончательные характеристики определяются по технической спецификации.
Для покупки обратитесь к нашим менеджерам по номеру телефона +375 (25) 970-17-95 или электронной почте gomel@metatorg.ru
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


