Изложницы чугунные для слитков золото
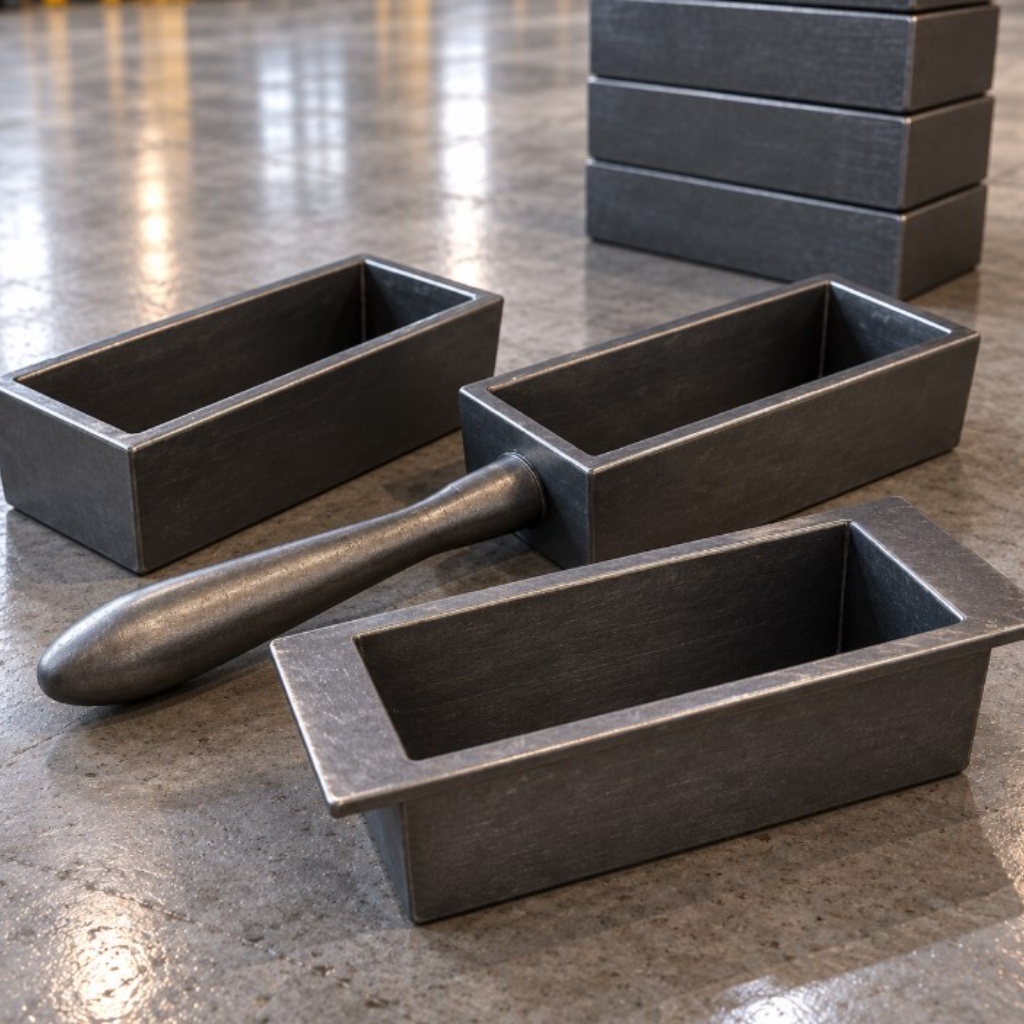
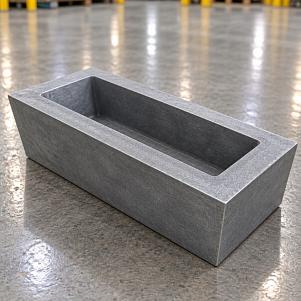
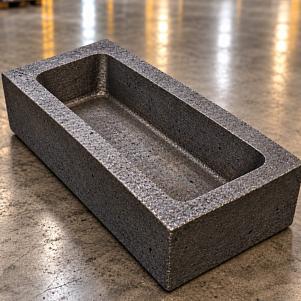
Изложницы чугунные для слитков золота — литейные формы, предназначенные для получения металлических заготовок заданной массы и геометрии при разливке расплавленного золота и его сплавов. Рабочая полость формирует очертания будущего слитка, а массивный чугунный корпус воспринимает тепловое воздействие в процессе заливки и затвердевания металла.
Чугунные литейные формы для золотых слитков
Изложница позволяет получать слитки с повторяемой геометрией при соблюдении установленной технологии литья. Для небольших и средних заготовок распространены горизонтальные открытые формы прямоугольной или трапециевидной конфигурации. Размер рабочей полости определяет возможную массу металла, а форма стенок влияет на извлечение затвердевшей отливки. При подборе необходимо учитывать пробу золотого сплава, особенности последующей обработки и требования к поверхности слитка.
Технические характеристики изложниц для слитков золота
| Наименование | Изложница чугунная для слитков золота |
| Тип изделия | Металлическая литейная форма |
| Основное назначение | Разливка золота и его сплавов в слитки |
| Материал | Чугун по технической документации изделия |
| Распространённая конструкция | Горизонтальная открытая форма |
| Форма рабочей полости | Прямоугольная или трапециевидная по исполнению |
| Количество рабочих полостей | По конструкции изделия |
| Размеры полости | По типоразмеру и чертежу |
| Габариты корпуса | По исполнению |
| Масса изложницы | Зависит от размеров и толщины корпуса |
| Вместимость по золоту | По геометрии полости и составу сплава |
| Технологические уклоны | По конструкции формы |
| Ручка или захват | При наличии в конкретном исполнении |
| Подготовка перед заливкой | Очистка, сушка и предусмотренный технологией предварительный нагрев |
| Защитная обработка полости | По технологии литья |
| Документация | Чертёж или техническая спецификация |
Таблица размеров чугунных изложниц для золота
Размеры рабочей полости и наружные габариты корпуса различаются: стенки и дно литейной формы имеют собственную толщину, а отдельные исполнения оснащаются ручками. Ниже приведены справочные параметры существующих горизонтальных изложниц. Значения позволяют сравнить распространённые габариты, но размеры конкретной модели необходимо проверять по её паспорту.
Справочные размеры изложниц и формируемых слитков
| Размер слитка, мм | Габариты формы с ручкой, мм | Материал | Исполнение |
| 90×35×35 | 210×55×45 | Чугун | Горизонтальное |
| 120×45×35 | 245×70×45 | Чугун | Горизонтальное |
| 150×70×40 | 285×110×50 | Чугун | Горизонтальное |
Вместимость литейных форм для золота разных проб
При одинаковой геометрии полости масса золотого слитка зависит от плотности конкретного сплава. Золото 585, 750 и 999,9 пробы содержит различное количество драгоценного металла и легирующих компонентов, поэтому масса заполненной формы может отличаться. Для расчёта используют фактический объём металла и плотность сплава. Справочные значения ниже относятся к конкретным образцам горизонтальных изложниц и не являются гарантированной массой любой отливки таких размеров.
Примерная масса слитков при различных размерах формы
| Размер слитка, мм | Золото 585 пробы, кг | Золото 750 пробы, кг | Золото высокой чистоты, кг |
| 90×35×35 | Около 1,35 | Около 1,60 | Около 1,92 |
| 120×45×35 | Около 2,30 | Около 2,72 | Около 3,29 |
| 150×70×40 | Около 5,10 | Около 6,05 | Около 7,30 |
Конструкция чугунной формы для разливки золота
Основу изложницы составляет литой металлический корпус с открытой рабочей полостью. Толстые стенки и дно обеспечивают необходимую жёсткость конструкции, а внутренние поверхности определяют форму будущего слитка. Для облегчения извлечения отливки могут предусматриваться уклоны боковых стенок и скругления углов. Геометрия корпуса зависит от заданного объёма металла и технологии применения.
Основные элементы литейной формы:
- Чугунный корпус.
- Дно рабочей полости.
- Продольные боковые стенки.
- Торцевые стенки.
- Технологические уклоны.
- Скругления внутренних углов.
- Наружные опорные поверхности.
- Ручка или технологический захват при наличии.
Выбор формы рабочей полости под слиток
Геометрия полости определяется требуемым размером и назначением заготовки. Прямоугольные и трапециевидные формы применяются для получения слитков, предназначенных для последующей переплавки, механической обработки или прокатки при соблюдении соответствующей технологии. При подборе важно учитывать ширину нижней и верхней частей слитка, высоту, уклоны и радиусы сопряжений.
Основные размеры рабочей полости:
- Длина.
- Ширина по верхней кромке.
- Ширина по дну.
- Глубина.
- Угол уклона боковых стенок.
- Радиусы скругления.
- Расчётный объём.
- Масса получаемой заготовки.
Особенности чугунных изложниц для ювелирного производства
При подготовке ювелирных сплавов к дальнейшей обработке важно получать заготовки подходящей формы и массы. Чугунные изложницы используются в технологических операциях разливки металла после плавления в соответствующем оборудовании. При этом качество поверхности, наличие усадочных дефектов и удобство извлечения слитка зависят от режима заливки, состояния формы и состава сплава.
Материал корпуса и его термическая стойкость
Изложницы изготавливают из чугуна, марка которого должна соответствовать условиям теплового нагружения и требованиям к отливке. Для литейных форм могут применяться определённые марки серого чугуна, однако характеристики материала зависят от фактического состава и технологии производства. При выборе учитывают механическую прочность, толщину стенок, качество литья корпуса и способность формы выдерживать предусмотренные циклы нагрева и охлаждения.
Параметры материала, влияющие на эксплуатацию:
- Марка чугуна.
- Механическая прочность корпуса.
- Теплопроводность.
- Сопротивление термическим напряжениям.
- Толщина стенок.
- Качество внутренней поверхности.
- Наличие литейных дефектов.
- Условия повторного нагрева.
Как определить необходимую вместимость изложницы
Для расчёта требуемого объёма рабочей полости используют массу металла и его плотность. При ориентировочной оценке объём рассчитывают делением массы на плотность, приводя величины к согласованным единицам измерения. Однако геометрические размеры слитка не всегда описывают точный объём полости: необходимо учитывать трапециевидное сечение, уклоны, скругления и неполное заполнение.
Пример расчёта объёма металла для золота высокой чистоты
| Масса слитка, кг | Расчётный объём твёрдого золота, см³ | Примечание |
| 0,5 | 25,9 | Ориентировочное значение |
| 1,0 | 51,8 | Ориентировочное значение |
| 2,0 | 103,6 | Ориентировочное значение |
| 3,0 | 155,4 | Ориентировочное значение |
| 5,0 | 259,1 | Ориентировочное значение |
| 10,0 | 518,1 | Ориентировочное значение |
Подготовка литейной формы перед заливкой
Перед применением изложницу проверяют на отсутствие трещин, деформаций и загрязнений в рабочей полости. Форма должна быть сухой, поскольку контакт влаги с расплавленным металлом способен вызвать опасный выброс. В зависимости от технологии изложницу предварительно прогревают и обрабатывают совместимым разделительным составом. Температура подготовки и состав покрытия определяются рабочим регламентом.
Основные операции перед использованием:
- Визуальный осмотр корпуса.
- Проверка состояния внутренних стенок.
- Удаление остатков предыдущей заливки.
- Очистка рабочей полости.
- Полное удаление влаги.
- Предварительный нагрев при необходимости.
- Нанесение предусмотренного разделительного состава.
- Установка на устойчивое термостойкое основание.
Разделительные покрытия и качество поверхности слитка
Для отдельных технологических операций применяют разделительные составы, уменьшающие вероятность прилипания металла к форме и облегчающие извлечение отливки. Выбор покрытия зависит от рабочей температуры, материала формы и состава сплава. Неподходящий состав может загрязнить металл или ухудшить качество поверхности, поэтому использовать следует только средства, предусмотренные технологией литья.
Температурный режим при разливке золотого сплава
Температура заливки определяется пробой и составом сплава, а также конструкцией формы. Температура плавления чистого золота составляет приблизительно 1064 °C, но для многокомпонентных ювелирных сплавов характерен собственный температурный интервал плавления. Рабочий режим выбирают по технологической документации, учитывая необходимую текучесть расплава и условия затвердевания слитка.
Факторы, влияющие на режим литья:
- Проба золота.
- Состав легирующих компонентов.
- Масса одной заливки.
- Температура расплава.
- Температура изложницы.
- Геометрия полости.
- Состояние рабочей поверхности.
- Режим охлаждения.
Извлечение золотого слитка после затвердевания
Извлечение отливки выполняют после предусмотренного технологией охлаждения. Уклоны стенок и качество поверхности полости влияют на отделение слитка от формы. При выполнении операции необходимо исключить повреждение отливки и самой изложницы. Не допускается применять случайные способы охлаждения или механического воздействия, способные вызвать растрескивание корпуса.
Контроль качества чугунных изложниц
Технический контроль включает проверку геометрии рабочей полости, состояния литого корпуса и отсутствия недопустимых дефектов. Особое внимание уделяют внутренним углам, стенкам и дну, поскольку повреждения этих участков способны повлиять на качество слитка. Размеры формы сверяют с техническим чертежом, а характеристики материала — с документами на конкретное изделие.
Основные показатели контроля:
- Габаритные размеры корпуса.
- Размеры рабочей полости.
- Толщина стенок.
- Масса изложницы.
- Качество поверхности дна.
- Состояние боковых стенок.
- Отсутствие трещин.
- Отсутствие недопустимых раковин.
- Сохранность технологических уклонов.
- Соответствие чертежу.
Обслуживание изложниц после литья
После работы форму охлаждают согласно установленному технологическому режиму, очищают и осматривают. При многократном использовании необходимо отслеживать признаки термической усталости, появление трещин и изменение геометрии полости. Хранить изложницу следует в сухих условиях, защищая рабочую поверхность от загрязнений, влаги и механических повреждений.
Основные мероприятия обслуживания:
- Осмотр корпуса после охлаждения.
- Очистка рабочей полости.
- Удаление остатков разделительного состава.
- Проверка состояния стенок и дна.
- Контроль трещин и деформаций.
- Проверка целостности ручки при наличии.
- Защита от коррозии при хранении.
- Вывод из эксплуатации повреждённой формы.
Различия чугунных и графитовых изложниц для золота
В процессах разливки драгоценных металлов применяются изложницы из разных материалов. Чугунные изделия имеют массивный металлический корпус, а графитовые отличаются структурой рабочей поверхности и температурными свойствами. Выбор зависит от конкретной технологии, объёма заливки, химического состава расплава и требований к последующей обработке слитка.
Сравнение распространённых материалов форм
| Параметр | Чугунная форма | Графитовая форма |
| Материал | Чугун | Графит специальной марки |
| Конструкция | Литой металлический корпус | Графитовый корпус |
| Рабочая поверхность | По требованиям технологии | По требованиям технологии |
| Режим подготовки | По инструкции к изложнице | По инструкции к изложнице |
| Ресурс | Зависит от термоциклирования и состояния корпуса | Зависит от марки графита и режима |
| Подбор | По геометрии слитка и процессу литья | По геометрии слитка и процессу литья |
Подбор чугунной изложницы под массу золотого слитка
Для выбора подходящей формы необходимо определить массу будущей заготовки, пробу золота, желаемые длину, ширину и высоту слитка. Затем проверяют расчётную вместимость рабочей полости и соответствие конструкции технологическому процессу. При необходимости согласовывают дополнительные параметры корпуса, включая толщину стенок, наличие ручки и требования к механической обработке поверхности.
Сведения для технической заявки:
- Наименование — изложница чугунная для слитков золота.
- Требуемая масса слитка.
- Проба или состав золотого сплава.
- Длина рабочей полости.
- Ширина рабочей полости.
- Глубина рабочей полости.
- Форма поперечного сечения.
- Необходимые габариты корпуса.
- Марка чугуна при наличии требований.
- Количество рабочих полостей.
- Наличие ручки или захвата.
- Требования к качеству поверхности.
- Количество изделий.
- Чертёж или эскиз при наличии.
Цена литейной формы зависит от габаритов, массы чугуна, объёма рабочей полости и сложности её геометрии. На стоимость также влияют требования к обработке поверхностей, наличию дополнительных конструктивных элементов и точности изготовления. Для расчёта заказа необходимо указать размеры будущего слитка, его предполагаемую массу и требуемое количество изложниц. Окончательные характеристики изделия определяются технической спецификацией.
Для покупки обратитесь к нашим менеджерам по номеру телефона +375 (25) 970-17-95 или электронной почте gomel@metatorg.ru
МеталлЭнергоХолдинг - надежный поставщик металлопроката более 12 лет
Экспортные поставки
Успешно сотрудничаем с зарубежными компаниями
Экспортные поставки
Предприятия ВПК
Осуществляем поставки для военно-промышленного комплекса
Предприятия ВПК
Авиакосмос
Снабжение авиационной и космической производственной отрасли
Авиакосмос
Приборостроение
Изготовление сложных деталей и элементов
Приборостроение
Нефтегазодобыча
Оборудование для добычи полезных ископаемых
Нефтегазодобыча
Строительство
Производство и монтаж металлоконструкций, быстровозводимых зданий
Строительство


